Как выбрать линию для производства силиконовых форм?
Выбор линии для производства силиконовых форм начинается не с красивого каталога, а с конкретной задачи. Какую продукцию предстоит производить: небольшие гибкие формы, детали с ограждающими стенками или крупные составляющие продукции? Ответ влияет на требования к дозированию, перемешиванию, вакуумированию и режиму отверждения. Линия, рассчитанная на один тип силикона, может работать нестабильно с другим. Это легко упустить.
При рассмотрении оборудования важно изучить диапазон дозирования, точность поддержания пропорций и возможность удаления пузырьков воздуха. Попросите поставщика показать цикл материала, близкого к вашему: обратите внимание на остатки смеси в ёмкости, равномерность заполнения и время очистки. Уточните, какие параметры можно изменить без остановки всего участка. Мелочь? Не всегда.
Линия производства силиконовых форм должна соответствовать стандартам качества, доступности площадей и квалификации операторов. Сопоставьте производительность не только с цифрами в паспорте, но и с реальными этапами подготовки и контроля. Проверьте наличие запасных частей, технической документации и обучения персонала. Иногда разумнее выбрать более простую конфигурацию с понятным обслуживанием. И всё же универсальных решений нет: состав силикона, геометрия изделия и требования к поверхности меняют выбор. Поэтому перед заказом стоит зафиксировать параметры продукции и провести пробный запуск. Он не отвечает на каждый вопрос, но часто выявляет непредвиденные обстоятельства.
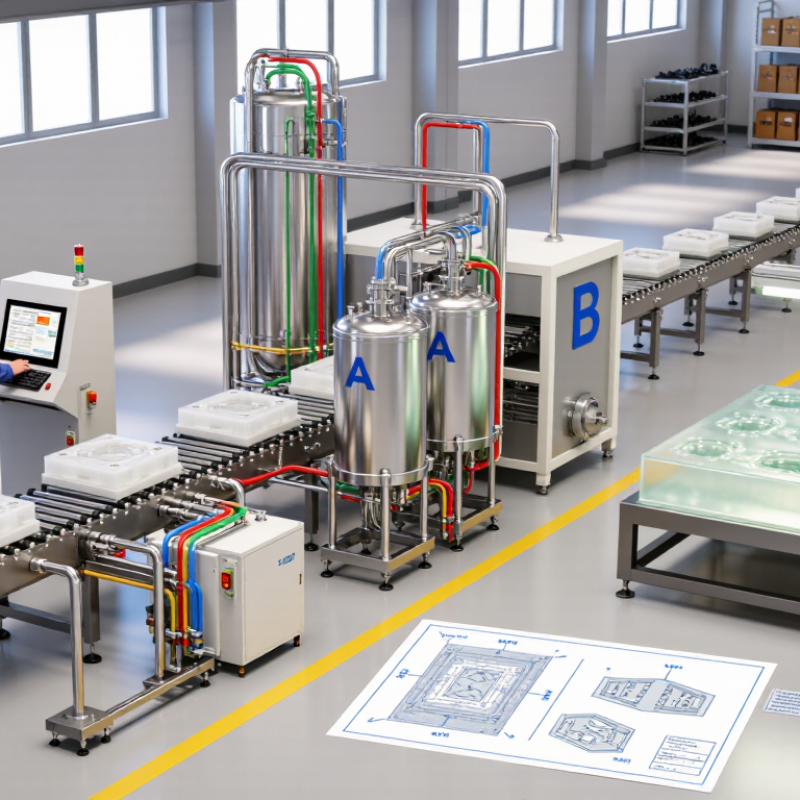
Определите необходимые условия: заливка RTV-силикона или инжекция LSR с дозированием 1:1.
Выбор линии начинается не с производительности, а с реалистичности материала. Для силикона RTV обычно нужны смесители, формы, вакуумная камера и участок заливки. Смесь можно дозировать вручную или полуавтоматически. Вакуум помогает удалить пузырьки из измененных участков, но не исправляет неисправные компоненты. Время отверждения зависит от состава, температуры и толщины детали. Проверьте его в пробной форме, а не только по каталогу.
ЛСР требует другого оснащения: двухкомпонентной дозирующей системы с подачей 1:1, смесителя, холодного дозирующего узла и нагреваемой пресс-формы. Небольшое отклонение в дозировании может быть связано с качеством поверхности. Нужны точные насосы и стабильная температура.
По оценкам исследования Grand View Research, объем мирового рынка кремния в 2023 году составил около 18,4 млрд долларов . Это широкий рынок, не только ЛСР, поэтому цифра не заменяет расчёт очков на конкретную деталь. И тут легко ошибиться.
Перед закупкой сравните объем партии, допустимый процент брака и стоимость оснастки. Для серийной заливки деталей RTV зачастую практичнее. Для повторения крупных партий инжекция ЛСР может сократить ручные операции, но потребует квалифицированной настройки. Проведите тест на определение геометрии: тонкая стенка и длинные концы быстро выявляют ограничения процесса. Некоторые решения оказываются неочевидными.
